


Direct antwoord
Om op maat gemaakte verbindingscomponenten te vervaardigen op basis van een technische tekening, moet u eerst een gecontroleerd ontwerp overeenkomen dat de passende interfaces, materialen, afgewerkte afmetingen en bedieningstaken definieert. Controleer de maakbaarheid voordat u monsters maakt. Gebruik prototypes om ontwerpvragen te beantwoorden, inspecteer de eerste artikelen met productiedoeleinden aan de hand van de vrijgegeven vereisten en keur batchproductie pas goed nadat het proces en de acceptatiegegevens zijn overeengekomen. Een monster dat op één machine past, is geen bewijs van herhaalbare productie.
Bij Dongzhou raden we aan om de volledige verbinding te bekijken voordat de toleranties op één onderdeel worden aangescherpt. Een vork heeft zijn passende oog en pin nodig. Een draadstangeinde heeft een gedefinieerde instelpositie nodig. Een kogelgewricht heeft ruimte nodig om te articuleren en een gespecificeerde retentieregeling. Deze relaties bepalen wat de fabriek moet maken en wat de koper moet goedkeuren.
Onsaangepaste koppelingsserviceomvat niet-standaard verbindingsonderdelen gemaakt op basis van klanttekeningen of monsters. Ons productassortiment omvat gaffels, stangkoppen, kogelgewrichten en kogelgewrichtsamenstellen. Voor deze mechanische verbindingen en de bijbehorende pennen en montagedelen geldt onderstaande goedkeuringsmethode.
Controleer of de eis echt een maatwerkonderdeel nodig heeft
Begin met het dichtstbijzijnde catalogusmodel. Een andere draadspoed of een langere vork kan al een gepubliceerde optie zijn. Een nieuwe locatie in het midden van de pin, een ongebruikelijke bijpassende omhulling of een gewijzigde verbindingsconstructie vereisen mogelijk een afzonderlijke tekening en beoordeling.
Bijvoorbeeld DongzhouFK gaffeltafelvermeldt FK 8X16 met M8 × 1,25 en FK 8X16 FG met M8 × 1. Hun nominale draaddiameter is hetzelfde; hun standplaatsen zijn verschillend. Als u een "M8-gaffel" bestelt, blijft een functionele interface onopgelost. Het selecteren van een bestaande variant met fijne steek is een andere inkooptaak dan het ontwerpen van een nieuwe vork.
Schrijf de catalogusreferentie naast de voorgestelde wijzigingen en definieer vervolgens de aanbodgrens. Koopt u alleen een vork, een vork met pen en houder, of een gemonteerde koppeling? Op de FK-pagina van Dongzhou worden op verzoek montages met pennen, bouten of borgringen aangeboden. Dat betekent niet dat elk gefotografeerd accessoire onderdeel is van elke bestelling.
Gebruik ons voor het gedetailleerde invoerpakketaangepaste gaffel en stangkop RFQ-gids. De taak hier is om deze input door te voeren in de goedkeuringsbesluiten, in plaats van te stoppen bij een offerte.
Bekijk de geïnstalleerde interfaces vóór de buitenvorm
Een productietekening definieert de toegestane variatie. Een assemblageweergave legt uit waarom die variatie ertoe doet. Verzend beide wanneer het onderdeel in een koppeling werkt, en identificeer de tekeningrevisie, eenheden en documentprioriteit. Als het PDF- en CAD-model het niet eens zijn, los dan het conflict op voordat de bewerking of het gereedschap begint.
ASME'sY14.5 maatvoering en tolerantienormdefinieert de taal voor het communiceren van geometrische vereisten op tekeningen en modellen. Specificeer het toepasselijke tekensysteem en de editie. Een leverancier zou de interpretatie van een gegeven- of positie-eis niet uit de context hoeven te kiezen.
| Verbinding | Wat de tekening moet oplossen | Welke goedkeuring moet verifiëren |
|---|---|---|
| Gaffel, paringsoog en pin | Gat/pin-passing; vorkopening en oogbreedte; uitlijning van gaten; bruikbare pinlengte; houder-interface | Montage zonder geforceerde vervorming, overeengekomen axiale speling, penzitting en retentie |
| Verstelbare stangeindverbinding | Volledige draden en hand; draai-middenafstand bij een aangegeven instelling; instelbereik en minimale betrokkenheid | Lengte en vergrendeling op de aangegeven instelling, plus speling door de benodigde beweging |
| Montage kogelgewricht | Stud- en socket-interfaces; montagegeometrie; articulatie-omhulsel; retentie en servicetoegang | Correcte montage, onbelemmerd rijden en de afgesproken retentie-/functiecontroles |
| Gestempelde gezamenlijke beugel | Montagepatroon en zitvlak; gevormde geometrie; draailocatie; vrije of ingetogen meetstatus | Het verbindingscentrum in de overeengekomen bevestigings- of montagetoestand na vervormen en afwerken |
Een kleinere tolerantie is alleen nuttig als deze de storing onder controle houdt
Een strak gecontroleerde gatdiameter corrigeert niet twee vorkgaten die niet goed zijn uitgelijnd. Evenmin zal een precieze buitenlengte de draaipunt-middenafstand bepalen van een verbinding met verstelbare draadeinden. Markeer de functionele kenmerken, hun relaties en de meetstatus voordat u beslist welke toleranties nauwer moeten zijn.
Onze fabrieksaanbeveling is om te vragen waar een mislukte pasvorm het eerst zou verschijnen. Zou de pin weigeren binnen te komen? Zou het oog tussen de vorkvlakken vastlopen? Zou de koppeling niet meer goed afgesteld zijn? We zouden deze antwoorden gebruiken om prioriteit te geven aan de tekeningbeoordeling in plaats van de strengste beschikbare tolerantie op elke dimensie toe te passen.
Houd materialen en oppervlaktebehandelingen op componentniveau. Bij een roestvrijstalen vork wordt de pen, clip of lagerinzet niet gespecificeerd. Definieer de uiteindelijke pasvorm expliciet, inclusief eventuele coating op pasvlakken. Beschrijf ook de krachtrichting, piek- en herhalende belastingen, beweging, blootstelling en de gevolgen van falen. Een dimensionaal rapport kan op zichzelf de vermoeiingslevensduur of een toepassingsbelasting niet valideren.
Een gaffelpassingrecensie die twee verschillende problemen blootlegt
Overweeg een illustratieve, op maat gemaakte gaffelconstructie. Het ontwerpteam stelt de volgende afgewerkte afmetingen voor: een boring van 10,00 tot 10,04 mm, een pen van 9,96 tot 9,98 mm, een vorkopening van 20,20 tot 20,40 mm en een pasoogbreedte van 19,90 tot 20,10 mm. Dit zijn veronderstelde ontwerpinputs voor de berekening, en geen Dongzhou-catalogustoleranties of klanttestresultaten.
Controleer de grenzen, niet alleen de nominale afmetingen
De diametrale speling is de boringdiameter minus de pendiameter. De worstcaselimieten zijn:
Minimum: 10,00 − 9,98 =0,02 mm
Maximaal: 10,04 − 9,96 =0,08 mm
De totale axiale speling tussen het oog en de twee binnenste vorkvlakken is de vorkspleet minus de oogbreedte:
Minimaal: 20,20 − 20,10 =0,10 mm
Maximaal: 20,40 − 19,90 =0,50 mm
Dat zijn verschillende controles. De eerste screent de diameter; de tweede screent de breedtestapel. Geen van beide bewijst acceptabele beweging, uitlijning van de gaten, geometrie van de vastgehouden pin of prestaties onder belasting.
Wat verandert er als de afmetingen vóór het beplating gelden?
Stel voor een tweede berekening dat zowel het booroppervlak als het penoppervlak een uniform afgezette coating krijgen met een dikte van 0,010 mm per oppervlak. Ga ervan uit dat er geen sprake is van maskering of lijmen na het aanbrengen van de coating. De boringdiameter neemt af met 0,020 mm en de pendiameter neemt toe met 0,020 mm, waardoor de diametrale speling afneemt met 0,040 mm.
Het oorspronkelijke bereik van 0,02 tot 0,08 mm zou worden−0,02 tot +0,04 mm. De strakste combinatie heeft nu interferentie. De laagdikte is hier een aanname, geen aanbevolen specificatie; Voor het geselecteerde proces moeten de feitelijke afzetting en de uiteindelijke afmetingen worden vastgesteld.
Wij raden u aan om de vereiste afmetingen voor het eindproduct samen met de ontwerper op te lossen en vervolgens de maskering, bewerkingstoeslagen of afwerking na de coating waar nodig te bekijken. Het vergroten van het gat zonder toestemming kan de montage herstellen, terwijl elders overmatige speling ontstaat. Aanvaardbare speling hangt af van de belasting, smering, beweging en vereiste positiecontrole.
Dit voorbeeld verklaart ook waarom het met de hand passen van één prototype een zwak goedkeuringsbewijs is. Een gepolijste pin kan dat monster binnendringen terwijl de tekening nog steeds een interferentiecombinatie in de volgende batch mogelijk maakt. De correctie hoort thuis in het gecontroleerde ontwerp- en productietraject.
Spreek af hoe het onderdeel de voltooide staat zal bereiken
Ontwerpen voor maakbaarheid (DFM) betekent beoordelen of de voorgestelde geometrie, materiaal en eisen via de beoogde route kunnen worden geproduceerd en geïnspecteerd. Voor een koppeling bekijkt u zowel de volgorde als de afzonderlijke handelingen. Een gat dat vóór het vormen wordt geïnspecteerd, geeft mogelijk niet de uiteindelijke uitlijning weer; een draad die vóór het coaten is geïnspecteerd, vertegenwoordigt mogelijk niet de geleverde draad.
Vraag de leverancier om kenmerken te identificeren die afhankelijk zijn van gereedschap, secundaire bewerkingen of eindmontage. Bepaal of functionele boringen moeten worden gedimensioneerd na het vormen of afwerken, hoe de schroefdraad wordt beschermd of geverifieerd en welke oppervlakken de inspectie-opstelling bepalen. De overeengekomen route moet de ontwerpvereiste behouden en niet stilletjes versoepelen.

Voor gestempelde onderdelen is een vormdeelbeslissing nodig
Dongzhou'saangepaste stempelpaginabeschrijft de beoordeling van eisen, matrijsontwerp, gereedschapsproeven en aanpassing vóór batchproductie en inspectie. Die volgorde geeft een praktische reden om een gevormd monster te beoordelen voordat een beugelontwerp wordt vrijgegeven.
Een vlakke plano kan de uiteindelijke draaipositie niet bepalen. Definieer hoe de beugel zit en of de acceptatiemeting vrij of beperkt is. Onsgestempelde beugeltekeninggidsonderzoekt deze meettoestanden in detail.
Noteer de verschillen voor een vroeg prototype dat via een andere route is gemaakt. Een machinaal vervaardigd prototype van een toekomstig gestempeld onderdeel kan een vraag over de assemblageruimte beantwoorden, maar het demonstreert niet de geometrie of de herhaalbaarheid van de productie van het gevormde onderdeel. Hetzelfde geldt wanneer het prototypemateriaal of de oppervlaktebehandeling afwijkt van de vrijgegeven specificatie.
Afzonderlijk ontwerpleren van productiegoedkeuring
"Monster goedgekeurd" is te ruim, tenzij in de goedkeuring staat wat het monster bewijst. Gebruik benoemde beslissingen en voeg het bewijsmateriaal aan elke beslissing toe. De volgende volgorde is een praktisch goedkeuringskader; de koopovereenkomst moet de exacte vereiste documenten en autorisatie definiëren.
Geef de ontwerpbasislijn vrij
Ga akkoord met de onderdeel- en montagetekeningen, revisie, stuklijst, materiaal- en afwerkingsvereisten en de gemarkeerde functionele kenmerken. Sluit DFM-vragen schriftelijk af. Leg vast of een aangevraagde wijziging een voorstel of een goedgekeurde eis is.
Gebruik het prototype om een specifieke vraag te beantwoorden
Definieer de vraag voordat u het monster maakt: pin-inbrenging, installatiespeling, articulatie, afstelling of servicetoegang. Leg vast wat er afwijkt van het beoogde productiedeel. Als bij een test de beweging zonder bedrijfsbelasting wordt gecontroleerd, wordt door de goedkeuring daarvan geen belaste prestatie of vermoeidheidslevensduur vastgesteld.
Inspecteer de eerste artikelen die bedoeld zijn voor productie
Spreek af welke daadwerkelijke materialen, gereedschappen, afwerkingen en montagestappen de eerste artikelen vertegenwoordigen. Koppel elk gemeten kenmerk aan de vrijgegeven tekening en identificeer de geïnspecteerde onderdelen. Leg werkelijke waarden en afwijkingen vast, in plaats van alleen te vertrouwen op een algehele goedkeuringsstempel. Voeg de overeengekomen functionele of prestatietestrecords toe waar de vereiste daarom vraagt.
Keur de controles op de herhalingsproductie goed
Overeenkomen met inspectiepunten, bemonstering, identificatie van de partij, behandeling van niet-conforme onderdelen en gegevens die bij zendingen worden geleverd. Wanneer een proefbatch geschikt is, gebruik deze dan om de beoogde productieroute te beoordelen in plaats van een afzonderlijk, met de hand afgewerkt monster. Bepaal wie de productie mag autoriseren en of elke acceptatie voorwaardelijk is.
First Article Inspection (FAI) registreert of geïdentificeerde initiële onderdelen voldoen aan de geldende eisen. Procescapaciteiten stellen een andere vraag: hoe een stabiel proces varieert ten opzichte van de specificatielimieten.NIST's begeleiding van procesmogelijkhedendefinieert capaciteiten in termen van een stabiel proces en bespreekt de statistische aannames achter capaciteitsindices. Bereken geen procescapaciteitsindex zoals Cpk op basis van een paar geselecteerde prototypes en hanteer geen universele goedkeuringsdrempel zonder een overeengekomen methode.
Maak de acceptatiemethode reproduceerbaar
De koper en leverancier moeten hetzelfde kenmerk in dezelfde gedefinieerde staat meten. Een hartafstand van de koppeling gemeten terwijl de draadeinden volledig op hun plaats zitten, is een ander resultaat dan de afstand bij een gespecificeerde afstellingsinstelling. Een flexibele beugel, vrij gemeten, wijkt af van de beugel die in een montagearmatuur wordt vastgehouden.
Spreek voor elk functioneel kenmerk de tekeningreferentie, toegestane limieten, inspectiefase en opstelling af. Selecteer een geschikte meter of meetmethode en definieer de acceptatiebeslissing nabij een limiet. NIST'sbegeleiding bij meetonzekerheidverklaart waarom een gemeten waarde onzekerheid met zich meebrengt; het aantal cijfers op een display bepaalt op zichzelf niet de kwaliteit van het resultaat.
Een fittest en een dimensionele controle beantwoorden verschillende vragen
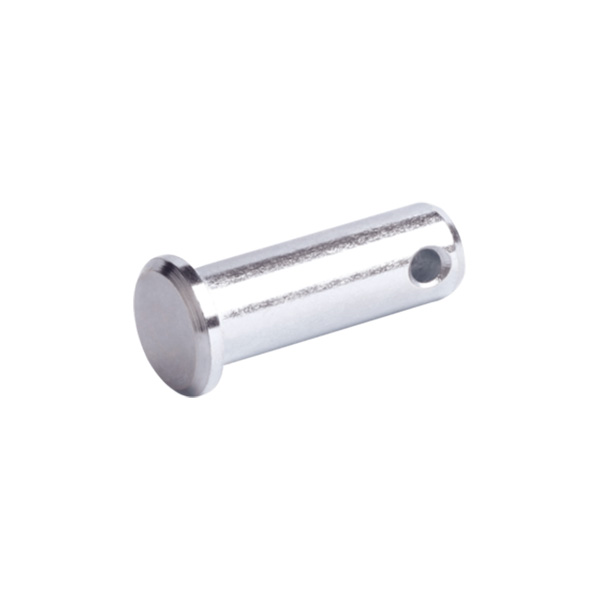
Dongzhou identificeert zijnPC-pinbereikvoor gebruik met FK- en FT-gaffelverbindingen. Bij een montage op maat meet u de relevante pen- en gatkarakteristieken en controleert u vervolgens de montage onder de afgesproken voorwaarden.
Een vrij ingestoken pin bewijst niet elke maatlimiet. Een diametermeting bewijst niet dat de pin door de volledige vork-en-oogstapel gaat. De controles vullen elkaar aan.
| Kenmerkend | Definieer de cheque | Noteer het bewijsmateriaal |
|---|---|---|
| Afgewerkte boring en pinpassing | Afgewerkte staat, diameterlimieten, methode en montageconditie | Werkelijke maten, geïnspecteerde onderdeel-ID's en fit-check-resultaten |
| Schroefdraadverbinding | Volledige toelichting, toepasselijke meetvereisten en eventuele gespecificeerde betrokkenheidscontrole | Meet identificatie/resultaat en afzonderlijk bewijs van betrokkenheid of montage |
| Afstand draaipunt | Instelpositie, vergrendelingstoestand en meetreferenties | Gemeten afstand en de gebruikte opstelling |
| Houder en beweging | Geselecteerde hardware, zittende staat, reisenvelop en testomstandigheden | Assemblage-identiteit, observaties en gespecificeerde testresultaten |
| Materiaal en afwerking | Componentspecifieke specificatie, documentatie en eventueel benodigde verificatie | Materiaal-/afwerkingsgegevens gekoppeld aan de geïnspecteerde partij of onderdelen |
Wij raden aan om naast de gemeten gegevens een referentiemonster te bewaren. Een monster helpt bij het bespreken van het uiterlijk en het montagegevoel, maar het kan niet elke toegestane afmeting coderen of de kwaliteit van een ongeïdentificeerd materiaal bewijzen. Als het monster en de tekening het niet eens zijn, zorg dan voor een schriftelijke beslissing en werk de controledocumenten bij.
Geef de batch vrij met een duidelijke grens voor wijzigingsbeheer
Een nuttige productievrijgave identificeert het goedgekeurde onderdeelnummer en de revisie, de geaccepteerde eerste artikelen en records, de geleverde montage-inhoud en eventuele onopgeloste problemen. Er moet onderscheid worden gemaakt tussen volledige goedkeuring en een beperkte afwijking voor een genoemde hoeveelheid of partij. Een tijdelijke concessie mag niet de ongeschreven specificatie van de volgende opdracht worden.
Bewaar de verbinding tussen verzending en goedkeuring: partij-identificatie, de toepasselijke tekeningrevisie en de materiaal-, afwerkings- en inspectiedocumenten die vereist zijn voor de bestelling. Bescherm afgewerkte boringen, schroefdraden en vastgehouden hardware tijdens het hanteren en verpakken volgens de overeengekomen vereisten. De verpakking maakt deel uit van de leveringsvoorwaarde en is geen bewijs van de prestatie van het onderdeel.
Bij een latere wijziging is een impactbeoordeling nodig
Het veranderen van een draadspoed heeft duidelijk invloed op een passend deel. Het veranderen van een coating, warmtebehandeling, houderleverancier of vormgereedschap kan ook de afmetingen of het gedrag beïnvloeden zonder het silhouet te veranderen. Identificeer de betreffende kenmerken en spreek af of er nieuwe eerste artikelen of aanvullende tests nodig zijn voordat de herziene onderdelen in productie gaan.
Ons advies is om bij iedere goedkeuringsretour de reden te vermelden. 'Pin bindt na afwerking' is nuttiger dan 'monster afgewezen'. Koppel het symptoom aan de eis, corrigeer het ontwerp of proces en herhaal de betreffende controles. Als iemand hardware moet polijsten, buigen of vervangen om acceptatie te bereiken, moet de goedgekeurde productiedefinitie rekening houden met die handeling.
Start een aangepaste koppelingsbeoordeling met Dongzhou
Stuur de huidige technische tekening en een montageaanzicht, met de dichtstbijzijnde catalogusreferentie, indien aanwezig. Vertel ons welke interfaces vaststaan, welke functies kunnen veranderen, welke componenten de bestelling moet bevatten en wat het mechanisme moet doen. Als u een monster heeft, identificeer dan of het een goedgekeurd onderdeel, een prototype of een veldretour betreft.
Onsaangepaste koppelingsserviceis het relevante uitgangspunt voor niet-standaard mechanische verbindingen. Voor gevormde montagedelen vermeldt u de meetstatus en raadpleegt u onzeaangepaste stempelservice. Definieer het gevraagde goedkeuringsbewijs met de aanvraag, zodat de discussie zowel de productie-eis als de geometrie omvat.
Laten we het verband eens bekijken, en niet alleen de omtrek ervan
Bij Ningbo Dongzhou Transmission bieden we zowel catalogusverbindingsonderdelen als niet-standaard onderdelen op basis van tekeningen of monsters. Deel de details van uw passende pin, oog of schroefdraadinterface met de tekening. Wij kunnen de eisen vergelijken met onze gepubliceerde assortimenten en de aangepaste geometrie, leveringsgrens en goedkeuringseisen met u bespreken.
Bespreek uw aangepaste koppeling met DongzhouVragen vóór het goedkeuren van aangepaste verbindingsonderdelen
Kan een leverancier een koppeling op maat vervaardigen op basis van alleen een monster?
Een monster kan een begingeometrie bieden, maar bij herhaalde vervaardiging is nog steeds een overeengekomen definitie van materiaal, afwerking, interfaces, toegestane variatie en acceptatie nodig. Een versleten of gerepareerd monster mag geen nieuwe nominale afmetingen bepalen zonder een ontwerpbeslissing.
Staat goedkeuring van prototypes massaproductie toe?
Alleen als de goedkeuring expliciet betrekking heeft op de beoogde productiedefinitie en het benodigde bewijsmateriaal. Een prototype gemaakt met vervangend materiaal, een andere route of handmatige montage kan een ontwerpvraag beantwoorden zonder herhalingsfabricage te valideren.
Moeten voor alle aangepaste koppelingsbestellingen een capaciteitsonderzoek worden uitgevoerd?
Geen enkel bewijspakket is geschikt voor elke bestelling. Maak afspraken over kwantiteit, functioneel risico en klantverplichtingen. Een eenmalig deel en een herhalende batch hebben verschillend bewijsmateriaal nodig; capaciteitsanalyse vereist ook geschikte procesgegevens en statistische aannames.
Wat moet er gebeuren als het goedgekeurde monster in strijd is met de tekening?
Los het verschil vóór productie schriftelijk op. Identificeer de controlevereiste, herzie de betreffende documenten waar nodig en bepaal welke inspecties of tests moeten worden herhaald. Laat niet twee onverenigbare definities onder dezelfde goedkeuring circuleren.


